綿実加工会社は、Rosemount™ 3051SMV 伝送器で$60,000以上を節約
結果
- 塩酸消費量を 45% 削減
- 年間$60,000以上のプラント運用コスト削減を達成
- プロセスオートメーションによる運用効率の向上
出力を維持し、コストを削減
この加工工場は、HCl 使用量を 45% 削減しながら、年間 18,000 トンの綿実生産量を維持することができ、その結果、年間$60,000以上の節約となりました。
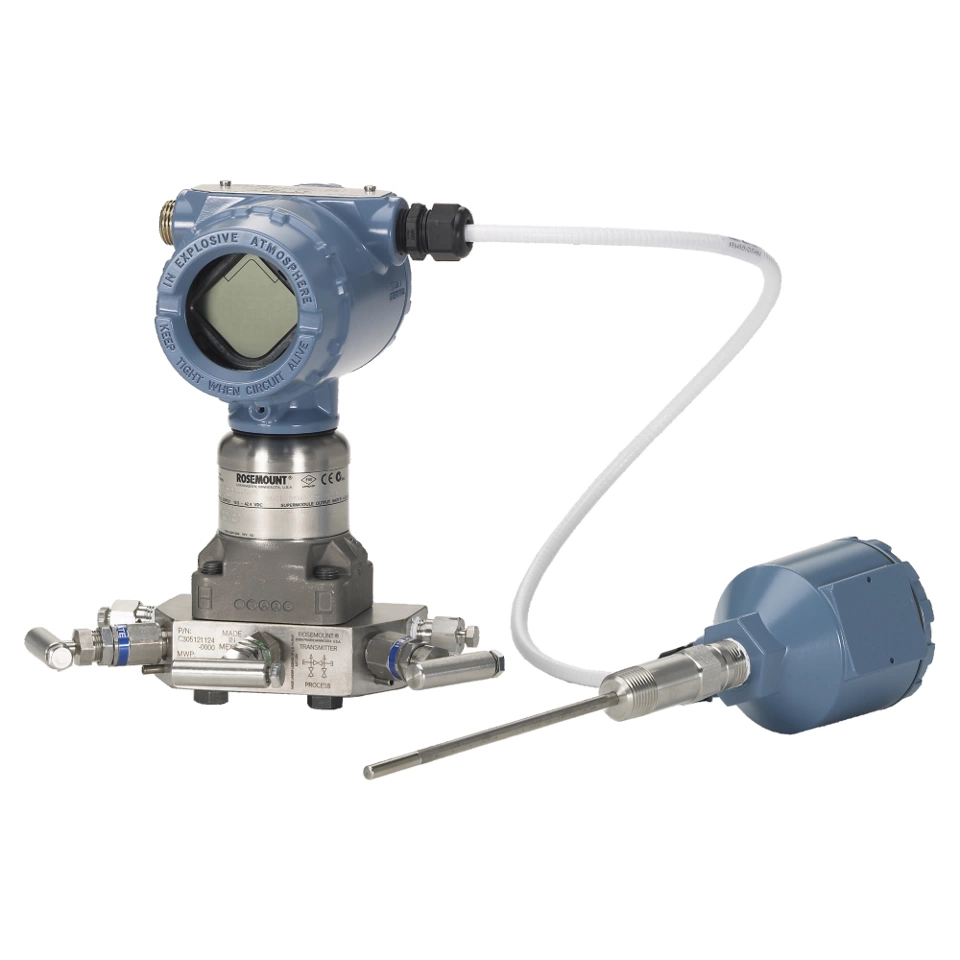
Rosemount 3051SMV 伝送器は、差圧、静圧、温度を測定し、質量流量をリアルタイムで動的に計算します。
顧客
綿実加工工場
用途
無水塩酸(HCl)ガス流量測定
課題
綿実は、使用可能な最終製品が製造されるまでの処理が特に難しい原料となる可能性があります。 米国のある施設では、処理中の綿実には特に大量の糸くずが含まれていたため、取り除かなければなりませんでした。 これを行うために、塩酸(HCl)を使用して、種子の殻に付着した糸くずを結晶化させました。 次に、種子はタンブリングドラムに送られ、固まった糸くずが取り除かれました。 滑らかになった種子は、50 lb(23 kg)の袋の袋に袋詰めされ、出荷のためにパレットに置かれました。
工場長の主な懸念は、糸くず除去プロセスの運用コストを削減する方法を見つけることでした。 塩酸のコストが$0.85/lb(0.45 kg)であることを考えると、工場管理者は、HClの使用量を種子1トンあたり9 lb(1メートルトンあたり4.5 kg)から種子1トンあたり5 lb(1メートルトンあたり2.5 kg)に削減するという課題を与えられました。
ソリューション
Emerson はプラントのエンジニアと協力して用途を評価した上で、 Rosemount™ 3051S マルチバリアブル™ 伝送器を推奨しました。 Rosemount 3051SMV 伝送器は、差圧、静圧、温度を測定し、質量流量をリアルタイムで動的に計算します。 これにより、綿実施設では、1台の機器で HCl 使用量を正確に測定できるようになりました。
Rosemount 3051S マルチバリアブル伝送器は、HCl ガスの圧力と温度の変化を正確に補正し、信頼性と再現性のある質量流量測定を実現しました。 その結果、HCl 消費量が4 lb/ton(1メートルトンあたり2 kg)削減され、プラント管理者はコスト節約の目標を達成することができました。 年間生産量が 18,000 トン(16,300 メートルトン)を超えるため、これは$61,200の節約となりました。 大幅なコスト削減が実現したため、綿実生産業者は他の 3 つの施設にも Rosemount 3051S マルチバリアブル伝送器 を導入し、HCl の使用を自動化して削減しました。